Fresado de roscas vs roscado: cómo elegir el método adecuado para roscar
News Details
¿Qué son el fresado y el roscado de roscas?
El roscado y el fresado de roscas son las dos formas más comunes de cortar una rosca interna en una máquina CNC, y eliminan el metal de formas fundamentalmente diferentes.
El roscado utiliza un macho — una herramienta roscada con ranuras axiales — que entra en un orificio pretaladrado y corta el perfil completo de la rosca en una sola pasada. El macho rota y avanza a una velocidad de avance igual a su propio paso, por lo que cada flanco de la rosca se acopla al mismo tiempo. Es un proceso directo y de un solo paso: un macho para un tamaño de rosca, dentro y fuera.
El fresado de roscas utiliza una fresa de diámetro más pequeño, típicamente un molino de rosca de carburo sólido, que entra en el orificio y se desplaza por la pared interior a lo largo de una trayectoria de interpolación helicoidal. La rosca se genera progresivamente, una órbita a la vez, y cada revolución completa hace avanzar la fresa un paso. Debido a que la fresa es más pequeña que el orificio terminado, hay espacio abierto alrededor de la herramienta para que salgan las virutas, y la carga de corte se mantiene baja durante toda la pasada.
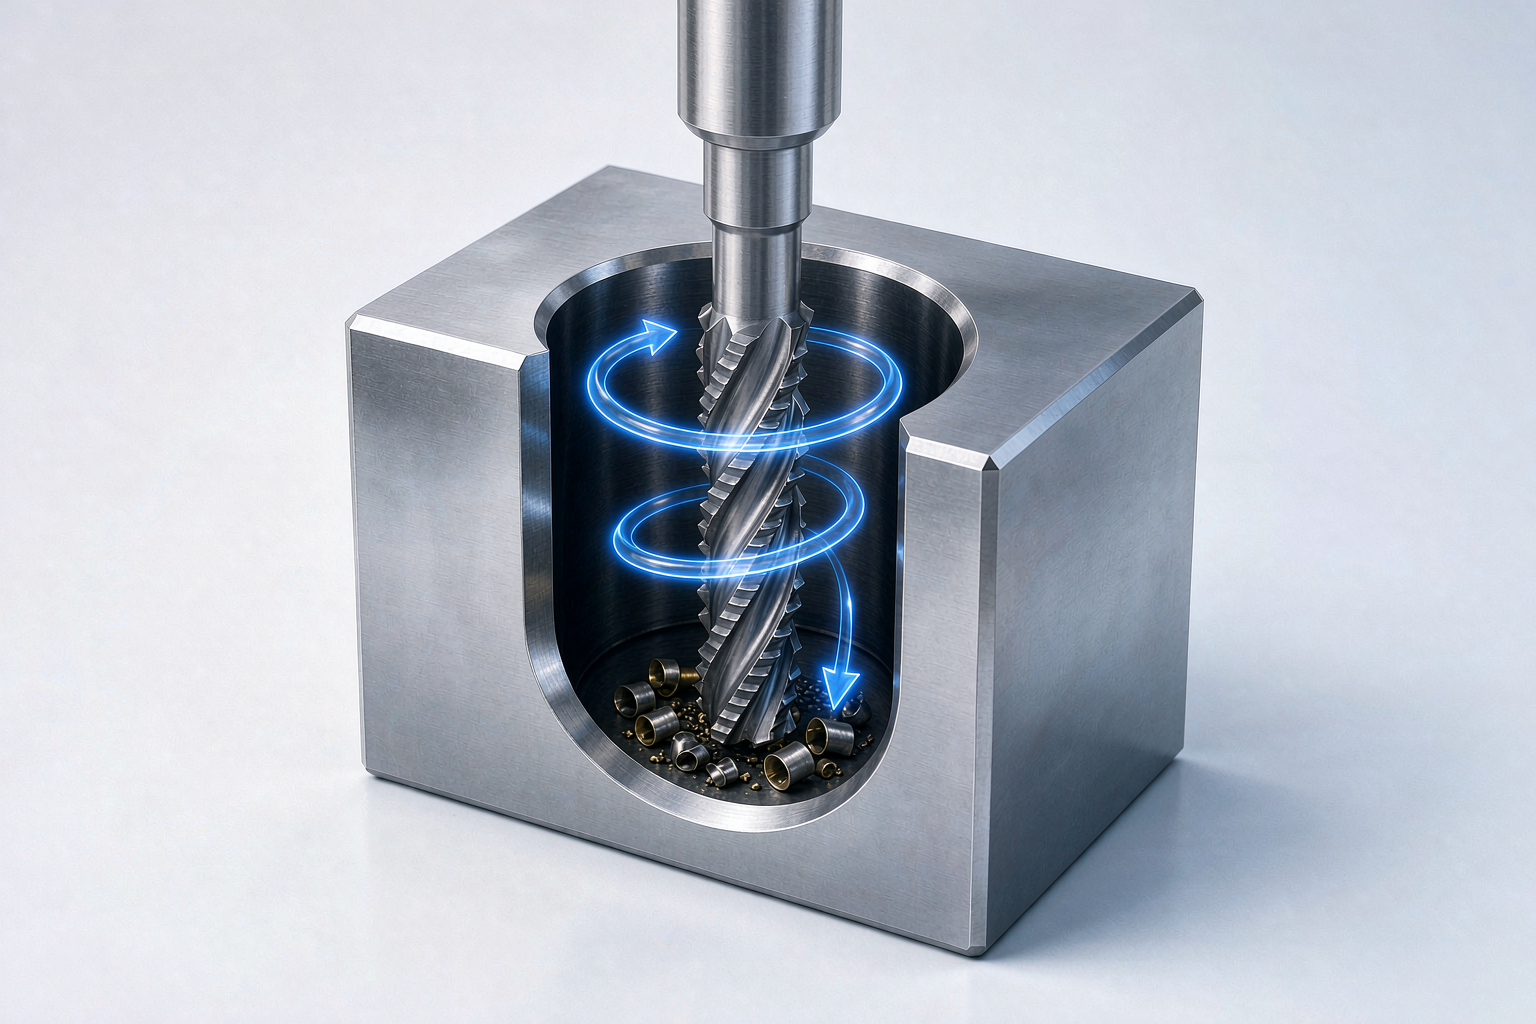
La diferencia práctica que surge de estas dos acciones de corte determina todo lo demás en este artículo: un macho se compromete con el corte completo en un solo acoplamiento, mientras que un molino de rosca puede ajustarse, detenerse o retraerse en cualquier punto. Qué importancia tenga eso depende de la pieza, el material y el volumen.
Fresado de roscas frente a roscado: comparación lado a lado
La siguiente tabla resume cómo se comparan los dos métodos en los factores que con mayor frecuencia determinan la elección.
| Factor | Fresado de roscas | Roscar |
|---|---|---|
| Tiempo de ciclo | Más lento por agujero, especialmente en roscas pequeñas | Rápido, ideal para agujeros repetidos del mismo tamaño |
| Riesgo de rotura de herramienta | Bajo — la fresa se puede retraer y se puede retocar el agujero | Mayor — un macho roto en una pieza terminada es costoso de quitar |
| Agujeros ciegos | Excelente — las roscas pueden llegar cerca del fondo | Limitado por la punta del macho, la acumulación de virutas y el espacio de alivio |
| Materiales duros | El corte progresivo mantiene las cargas bajas en aleaciones duras o tenaces | Desafiante; necesita machos especializados y condiciones cuidadosas |
| Flexibilidad del tamaño de la rosca | Una fresa puede cubrir varios diámetros del mismo paso | Un grifo por tamaño y paso |
| Calidad del hilo | Buena superficie de acabado; diámetro de paso ajustable en el programa | Bueno cuando las condiciones son adecuadas, pero el tamaño depende del toque |
| Roscas de gran diámetro | Rentable; las fuerzas de corte se mantienen moderadas | Las llaves de paso grandes se vuelven caras y exigentes |
| Configuración y programación | Necesita interpolación helicoidal y un programa probado | Simple; funciona con ciclos de tapping estándar |
Ninguna fila por sí sola gana la comparación. La pregunta correcta es cuál de estos factores predomina en su aplicación.
Cuándo utilizar el fresado de roscas
El fresado de roscas se justifica en cuatro situaciones que aparecen una y otra vez en el mecanizado de precisión.
Orificios ciegos con rosca profunda
En un orificio ciego, un macho necesita espacio para su extremo achaflanado, espacio para las virutas y holgura antes de tocar fondo, lo que a menudo significa que la rosca utilizable se detiene antes de donde quiere el diseño. Un molino de rosca corta con el extremo y el lateral de la herramienta a lo largo de una trayectoria controlada, por lo que la rosca puede extenderse mucho más cerca del fondo del orificio y las virutas no son empujadas delante de una herramienta de perfil completo.
Materiales difíciles de mecanizar
En aceros inoxidables, aleaciones de titanio y otros materiales duros o de endurecimiento por trabajo, el acoplamiento de perfil completo de un macho genera un par y calor elevados en una sola pasada, el escenario clásico de un macho roto. El fresado de roscas distribuye el corte sobre varias órbitas ligeras, manteniendo más bajas las fuerzas de corte y el calor. En piezas de trabajo costosas, evitar una pieza desechada puede justificar el ciclo de producción más largo muchas veces.
Varios tamaños de rosca con características compartidas
Un solo molino de roscas a menudo puede cubrir varios diámetros del mismo paso, simplemente cambiando la órbita programada. Para talleres que trabajan con trabajos variados, esto reemplaza cajones de machos por uno o dos cortadores y una biblioteca de programas, con menos cambios de herramienta, menos inventario y cambios más rápidos.
Piezas de alto valor o difíciles de retocar
Cuando una pieza desechada significa horas de mecanizado perdido — componentes aeroespaciales, piezas médicas, carcasas grandes — la seguridad del proceso importa más que la velocidad bruta. El fresado de roscas ofrece una vía de recuperación que el roscado no ofrece: si el tamaño está desviado, el operador ajusta un offset y recorta la rosca en su lugar.
Ventajas y desventajas del fresado de roscas
Las ventajas del fresado de roscas se derivan directamente de su acción de corte progresiva:
- Bajo riesgo de rotura y retrabajo en máquina — los ajustes de tamaño se realizan en el programa, sin roscas cruzadas
- Una fresa para múltiples diámetros del mismo paso, reduciendo el inventario de herramientas
- Roscas cerca del fondo de agujeros ciegos sin geometrías especiales de macho
- Cargas de corte más bajas y estables en materiales difíciles
- Mejor acabado superficial, porque la rosca se fresas en lugar de formarse en una sola pasada pesada
- Capacidad de cortar roscas tanto internas como externas con herramientas adecuadas
Las desventajas son igual de reales y deben sopesarse honestamente:
- Tiempo de ciclo más lento que el roscado, especialmente en orificios pequeños y repetidos
- Programación más exigente: la máquina debe soportar la interpolación helicoidal en los tres ejes
- Precio de compra por herramienta más alto que un macho estándar
- Los molinos de rosca muy pequeños son delicados; para diámetros diminutos en materiales indulgentes, un macho puede seguir siendo la opción práctica
- Los resultados dependen de la rigidez de la configuración: una mala configuración erosiona la ventaja de calidad
Cuándo el roscado sigue siendo la opción correcta
Nada de esto hace que el roscado sea obsoleto. Para la producción en grandes volúmenes de roscas estándar en materiales de mecanizado libre, el roscado sigue siendo la vía más rápida y económica. Un orificio pasante M8 en acero dulce, repetido miles de veces en una máquina bien mantenida, es exactamente el trabajo para el que está diseñado un macho: una herramienta, un movimiento, con un mínimo esfuerzo de programación.
El roscado también tiene sentido cuando la máquina no puede realizar una interpolación helicoidal fiable, cuando el taller ejecuta ciclos de roscado sencillos en equipos más antiguos, o cuando la tolerancia de la rosca no es crítica y el presupuesto de herramientas es ajustado. Una estrategia de roscado equilibrada utiliza ambos métodos: machos para trabajos rápidos y repetibles, y molinos de roscas donde la flexibilidad, la dificultad del material o el riesgo de desecho justifican el tiempo de ciclo adicional.
Fresado de roscas frente a coste de roscado: más allá del precio de la herramienta
Comparar las etiquetas de precio de un macho y un molino de rosca es la comparación más fácil de hacer y la más engañosa. Un macho cuesta menos, y por orificio en materiales fáciles suele producir la rosca más barata. El panorama general de costes añade varios factores:
- Exposición a chatarra. Cuando un grifo se rompe en una pieza de trabajo casi terminada, la pérdida es el valor de todo lo ya realizado en esa pieza, no el precio del grifo. En piezas de alto valor, una sola rotura evitada puede compensar la diferencia de precio de un juego de herramientas completo.
- Inventario. Un molino de roscas que cubre varios diámetros reemplaza un juego de machos, reduciendo el stock, los cambios de herramienta y el riesgo de tomar un macho desgastado o de tamaño incorrecto.
- Retrabajo e inactividad. Una rosca fresada ligeramente fuera de tolerancia se corrige en la máquina con un cambio de offset. Un orificio roscado sobredimensionado o infradimensionado suele significar un retrabajo manual fuera de la máquina, o chatarra.
- Consumo de herramientas. Los machos se desgastan con cada orificio en materiales abrasivos o duros; un molino de rosca de carburo distribuye el desgaste sobre más metal eliminado por filo, lo que puede favorecer el fresado en lotes más largos en aleaciones resistentes.
Para trabajos de volumen bajo a medio con tamaños de rosca variados, materiales difíciles o piezas caras, el coste total suele favorecer el fresado de roscas. Para largas series de roscas idénticas y estándar en materiales fáciles, el roscado suele mantener el coste por agujero más bajo.
Elegir el molino de rosca de carburo adecuado
Una vez que la aplicación requiere fresado de roscas, la selección de la herramienta determina si el proceso cumple su potencial. Las comprobaciones clave antes de realizar el pedido:
- Coincidencia de materiales. Carburo sólido de grano fino con un recubrimiento adecuado para el material de la pieza de trabajo, el mismo principio que se aplica a las fresas y taladros, mantiene el desgaste de los filos predecible en aceros inoxidables, titanio y aceros endurecidos.
- Rango de paso y forma de rosca. Confirme el rango de paso permitido por la fresa y la norma de rosca para cada tamaño que se le pida producir. Compartir un diámetro nominal no hace que dos pasos sean intercambiables.
- Alcance y holgura del cuello. Los orificios profundos o ciegos necesitan una longitud de ranura y una holgura de cuello adecuadas para que la rosca pueda cortarse hasta la profundidad sin que el vástago o el portaherramientas interfieran.
- Agujero mínimo. La fresa y su cuello deben caber físicamente en el orificio más pequeño de la lista de trabajos.
- Capacidad de la máquina. La interpolación helicoidal fiable y la rigidez adecuada son requisitos previos; verifique el programa y la configuración antes de comprometer la producción.
Trabajar con un fabricante que produce herramientas de roscas de carburo sólido internamente acorta este ciclo. Qinrui Precision Tools (Changzhou Qinrui Precision Tools Co., Ltd.), un fabricante de herramientas de corte de carburo sólido con sede en Changzhou, China, produce fresas, taladros, escariadores, molinos de roscas y herramientas de formación no estándar personalizadas para aplicaciones de automoción, aeroespaciales y de automatización de maquinaria, y puede suministrar molinos de rosca adaptados a materiales específicos y normas de roscas, incluidas herramientas formadas cuando un tamaño de catálogo no encaja.
Preguntas frecuentes
¿Puede un molino de rosca reemplazar un macho en un proceso existente?
Técnicamente sí en la mayoría de las aplicaciones CNC, pero la mejor pregunta es si aporta valor. Si el roscado actual es estable, rápido y sin problemas, manténgalo. Cambie al fresado de roscas cuando el control de tamaño, el riesgo de rotura, la profundidad de la rosca o la dificultad del material estén costando tiempo o dinero real.
¿Los molinos de roscas necesitan un orificio pretaladrado?
El fresado de roscas estándar corta en un orificio existente, por lo que el orificio se perfora primero. Algunas herramientas especializadas pueden perforar, roscar y achaflanar en una sola configuración, pero para la mayoría de los trabajos un pretaladro correctamente dimensionado sigue siendo parte del proceso.
¿Es práctico el fresado de roscas para roscas pequeñas?
Puede serlo, con cuidado: los molinos de rosca muy pequeños son más delicados y menos tolerantes a la desviación. Para diámetros diminutos en materiales fáciles, el roscado suele seguir siendo la opción más robusta.
¿Qué método produce una rosca mejor?
El fresado de roscas generalmente produce un acabado más limpio y ofrece un control directo del diámetro del paso mediante el ajuste de la compensación. Un macho afilado y bien aplicado en material adecuado también produce roscas sólidas: la diferencia es que la calidad del fresado puede corregirse en la máquina, mientras que la calidad del roscado depende de las condiciones establecidas antes de la primera revolución.


