Brocas de carburo: Tipos, Selección, Revestimientos y Resolución de Problemas para Perforación de Metal
News Details
Las brocas de carburo son la herramienta de perforación por defecto en la mayoría de los talleres modernos de metalistería, pero el término abarca una amplia familia de herramientas diseñadas para trabajos muy diferentes. Dos brocas que llevan ambas la etiqueta de carburo pueden diferir en sustrato, recubrimiento, diseño de refrigerante y geometría de la punta, y esas diferencias deciden si un agujero se produce en segundos o se arruina en una sola pasada. Esta guía explica qué son las brocas de carburo, cómo se comparan con el acero rápido, cómo seleccionar una para acero y acero inoxidable, qué recubrimiento se adapta a qué material, cuándo valen la pena los diseños con refrigerante interno y qué revisar cuando un agujero sale mal.
Qué son las brocas de carburo y dónde encajan
Las brocas de carburo sólido se mecanizan a partir de carburo de tungsteno con un aglomerante de cobalto. El material es mucho más duro y mucho más resistente al calor que el acero rápido: las comparaciones de herramientas publicadas comúnmente citan una dureza de alrededor de 89–93 HRA para el carburo frente a aproximadamente 62–67 HRC para el HSS, con resistencia al calor en la región de 1,200 °C frente a unos 600 °C. Esa combinación permite que las herramientas de carburo funcionen a velocidades de corte varias veces mayores que el HSS en acero, comúnmente citadas en 80–200 m/min para carburo frente a 25–40 m/min para HSS.
El compromiso es la fragilidad. El carburo tolera el calor y la abrasión, pero no el choque, la vibración ni la desalineación. Una broca de carburo recompensada con una máquina rígida, un soporte estable y una mínima excentricidad mantendrá la tolerancia durante largas series; la misma broca en una herramienta manual o un husillo desgastado puede desportillarse en el primer agujero. Las comparaciones publicadas sitúan la vida útil de las herramientas de carburo aproximadamente 10–20 veces por encima del HSS en acero, con un precio unitario de tres a cinco veces más alto, por lo que la decisión generalmente se toma en función del coste por agujero y el tiempo de inactividad, en lugar del precio de una sola broca.
Tipos de brocas de carburo
La mayoría de los catálogos agrupan las brocas de carburo según su construcción y el problema de perforación que resuelven.
- Las brocas helicoidales de carburo sólido son la herramienta de propósito general para acero, hierro fundido, aluminio y trabajos no ferrosos. Vástago recto, rígidas y disponibles en series corta, estándar y larga.
- Las brocas con refrigerante interno llevan canales internos que suministran refrigerante al filo de corte. Son la opción estándar para agujeros profundos y para materiales que producen virutas largas y fibrosas.
- Las brocas con punta de carburo tienen una plaquita de carburo soldada a un cuerpo de acero. Son adecuadas para trabajos abrasivos como la mampostería, algunos hierros fundidos y agujeros de gran diámetro donde un cuerpo completo de carburo no sería económico.
- Las microbrocas son herramientas de carburo sólido para agujeros pequeños en electrónica, piezas médicas e instrumentos de precisión, donde la alta velocidad del husillo y la mínima excentricidad son más importantes que la velocidad de avance.
- Las brocas escalonadas cortan varios diámetros en una sola herramienta, reduciendo los cambios de herramienta en chapa y piezas de pared delgada.
- Las brocas de alto rendimiento combinan geometría de ranuras específica de la aplicación, preparación del filo y recubrimiento para acero inoxidable, titanio, acero endurecido y superaleaciones.
La regla práctica es que la construcción debe seguir al agujero, no a la página del catálogo: el diámetro, la profundidad, la tolerancia, el material y la rigidez de la máquina indican conjuntamente una familia.
Brocas de carburo vs HSS
La comparación siguiente refleja valores que aparecen en referencias publicadas de herramientas. Son rangos típicos de orientación, no garantías para una broca o máquina específicas, porque los resultados dependen en gran medida de la pieza de trabajo, el soporte y los datos de corte.
| Propiedad | Broca de carburo sólido | Broca HSS |
|---|---|---|
| Dureza | Aproximadamente 89–93 HRA | Aproximadamente 62–67 HRC |
| Resistencia al calor | Hasta aproximadamente 1,200 °C | Hasta aproximadamente 600 °C |
| Velocidad de corte en acero | Comúnmente 80–200 m/min | Comúnmente 25–40 m/min |
| Tenacidad | Baja; sensible al choque y a la desalineación | Alta; tolerante en configuraciones inestables |
| Vida útil en acero | Reportada aproximadamente 10–20 veces superior al HSS | Línea base |
| Coste relativo de la herramienta | Aproximadamente 3–5 veces más alto | El más bajo |
| Adecuación típica | Producción CNC, tolerancia ajustada, material duro o abrasivo | Perforación manual, mantenimiento, bajo volumen, rigidez deficiente |
En la práctica, el carburo gana cuando la máquina es rígida, la tolerancia es importante, el material es duro o abrasivo, y los cambios de herramienta cuestan más que la diferencia de precio. El HSS o el HSS con cobalto sigue siendo adecuado para trabajos puntuales, perforación manual, reparaciones y máquinas antiguas con excentricidad que podría desportillar un filo de carburo.
Cómo elegir una broca para acero
El acero no es un solo material. El acero dulce, el acero aleado, el acero inoxidable y el acero endurecido se comportan de manera diferente, por lo que la selección debe seguir un orden fijo en lugar de una broca favorita.
- Identificar el grupo de material. Las referencias de herramientas utilizan grupos ISO: P para aceros, M para inoxidables, K para hierro fundido, N para no ferrosos, S para superaleaciones y H para materiales endurecidos. El grupo determina la preparación del filo, el recubrimiento y los datos de corte.
- Elegir la construcción de la broca. Carburo sólido para velocidad, precisión y vida útil en configuraciones estables; carburo con refrigerante interno para profundidad y evacuación de virutas; HSS con cobalto donde la rigidez es limitada o el volumen es bajo.
- Ajustar la geometría de la punta. Una punta dividida de 135° se autocentra, reduce el empuje y evita que la broca se desvíe en acero aleado e inoxidable. Una punta de 118° es más versátil pero a menudo requiere un agujero piloto en metales duros.
- Verificar la longitud de las ranuras en relación con la profundidad del agujero. Las ranuras deben ser más largas que el agujero más el espesor del material para que las virutas puedan salir; una broca de ranuras cortas en un agujero profundo acumula residuos y se sobrecalienta.
- Decidir sobre el refrigerante. El refrigerante interno es casi obligatorio más allá de aproximadamente 5×D y se vuelve imprescindible a 8×D y más profundidades.
- Elegir el recubrimiento para el material, no para el color de la caja.
- Confirmar la rigidez y la excentricidad: el soporte, la fijación y el estado del husillo deciden si el carburo puede utilizarse en absoluto.
- Comenzar con los datos de corte del fabricante y ajustar a partir de las virutas y la carga, en lugar de hacerlo por conjeturas.
Más allá de aproximadamente 12–13 mm de diámetro en acero duro, una broca helicoidal comienza a tener dificultades; las cortadoras anulares o las brocas con plaquitas indexables suelen ser la mejor solución, y la misma lógica se aplica cuando el agujero es grande en relación con la máquina.
Recubrimiento de brocas: TiAlN vs TiN
Los recubrimientos son gestión del calor. No cortan, pero limitan la cantidad de calor que llega al sustrato de carburo y el desgaste que sufre la cara de corte. Las tablas comparativas publicadas comúnmente citan los siguientes valores.
| Recubrimiento | Dureza | Temperatura de trabajo | Uso típico | Tener en cuenta |
|---|---|---|---|---|
| TiN | Aproximadamente 2,200–2,500 HV | Alrededor de 600 °C | Acero al carbono, hierro fundido, trabajos generales | Se oxida rápidamente a alta velocidad y temperatura |
| TiAlN | Aproximadamente 2,800–3,200 HV | Alrededor de 900–1,000 °C | Acero inoxidable, acero aleado, titanio, corte a alta velocidad y en seco | Riesgo de formación de filo aportado en aluminio |
| AlTiN | Aproximadamente 3,000–3,500 HV | Alrededor de 1,000–1,100 °C | Acero endurecido, superaleaciones | Más frágil; no adecuado para cortes interrumpidos |
| DLC | Aproximadamente 5,000–8,000 HV | Alrededor de 400–500 °C | Aluminio, aleaciones de cobre, materiales compuestos | Se degrada si la zona de corte se calienta mucho |
El error habitual es tratar el TiAlN como una mejora para todo. En trabajos ferrosos lo es, porque el aluminio del recubrimiento forma una fina capa de óxido que resiste el calor. En aluminio y otras aleaciones no ferrosas blandas puede resultar contraproducente: el recubrimiento favorece la soldadura de viruta y la formación de filo aportado, por lo que las ranuras pulidas, los acabados tipo ZrN o el DLC son la mejor opción. El TiN sigue siendo una opción sensata y de menor coste para acero al carbono y hierro fundido, donde las temperaturas de corte se mantienen moderadas.
Brocas con refrigerante interno para agujeros profundos
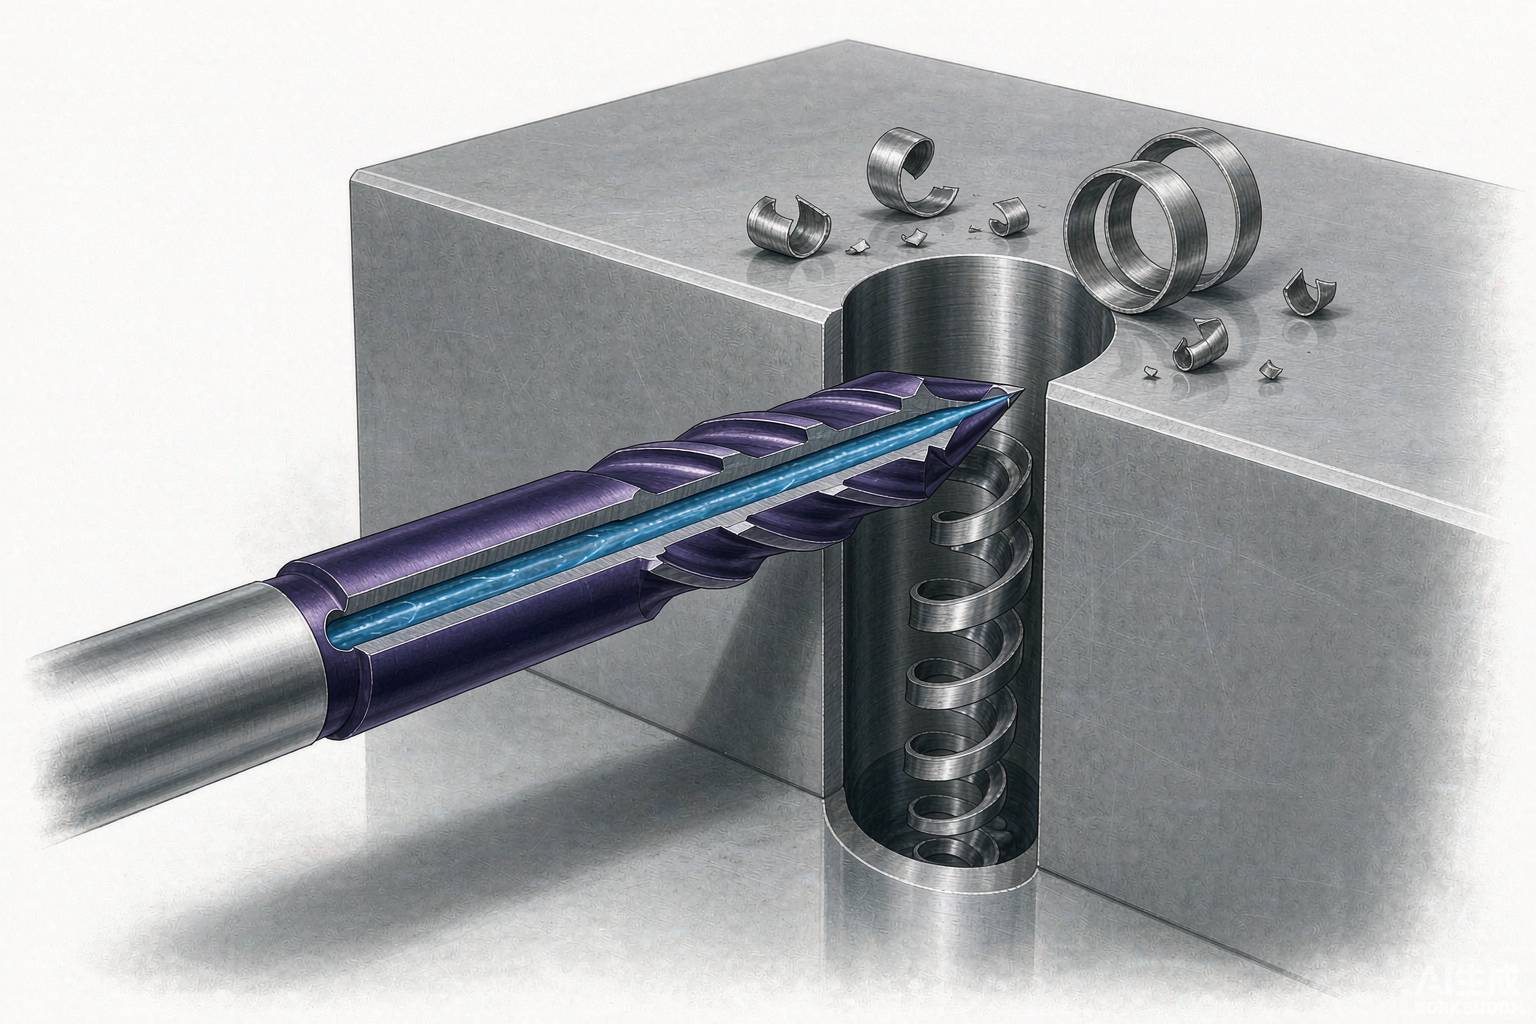
La evacuación de virutas es el límite real de la profundidad del agujero. Una vez que las virutas comienzan a acumularse en las ranuras, el par aumenta, el calor se concentra y la broca se rompe o deja un agujero desgarrado. Las brocas con refrigerante interno resuelven esto al suministrar refrigerante a través de canales internos directamente al filo de corte, de modo que las virutas son expulsadas del agujero en lugar de volver a cortarse.
En la orientación publicada sobre herramientas, las familias de carburo para agujeros profundos se ofrecen en relaciones longitud-diámetro de 8×D, 12×D e incluso 20×D. Estas no son intercambiables con las brocas de longitud estándar: requieren presión y caudal de refrigerante suficientes, selección correcta de la relación de profundidad y una configuración rígida. Donde la presión del refrigerante es inadecuada, la perforación por pasos con una broca estándar suele ser más fiable que una broca con refrigerante interno funcionando con refrigeración insuficiente.
Perforación de acero inoxidable con brocas de carburo
El acero inoxidable castiga más la broca equivocada que el acero dulce. Los grados austeníticos se endurecen rápidamente por trabajo, y una broca que frota en lugar de cortar endurecerá la superficie que intenta penetrar. Las virutas largas y fibrosas entonces enrollan la herramienta, atrapan el calor y rompen los filos.
Las brocas de carburo para acero inoxidable suelen combinarse con diseños de refrigerante interno y una preparación de filo más afilada y positiva que las brocas de propósito general. Las prioridades son el avance continuo en lugar de la pausa, refrigerante suficiente para eliminar virutas y enfriar el filo, y datos de corte que mantengan la herramienta trabajando por debajo de la capa endurecida. El HSS con cobalto sigue siendo una alternativa razonable para trabajos de bajo volumen o manuales en inoxidable, donde su tenacidad es más importante que la velocidad.
Ángulo de punta y geometría de la broca
El ángulo de la punta y el diseño de las ranuras deciden cómo entra la broca y cómo sale la viruta.
- 118° es la punta tradicional de propósito general. Es versátil y tolerante, pero en metales duros a menudo requiere un agujero piloto o una broca de centrado para comenzar con precisión.
- Punta dividida de 135° se autocentra, reduce el empuje y disminuye la desviación. Es la opción común para acero aleado, inoxidable y trabajos CNC donde la precisión de posición es importante.
- 140° y puntas más planas aparecen en algunas brocas de alto rendimiento y para materiales endurecidos, intercambiando la facilidad de entrada por la resistencia del filo.
- Espesor del alma y ángulo de hélice controlan el espacio para virutas y la rigidez. Los materiales tenaces favorecen núcleos más fuertes; los grados con virutas largas necesitan una geometría de ranuras que aleje las virutas rápidamente.
La geometría también es donde es importante el reafilado: una broca reafilandada a un ángulo de punta diferente ya no coincide con los datos de corte con los que se compró, y el rendimiento disminuye antes de que algo se rompa visiblemente.
Problemas comunes de perforación y soluciones
| Síntoma | Causa probable | Primera acción |
|---|---|---|
| Las virutas obstruyen las ranuras | Caudal o presión de refrigerante insuficiente, ranuras demasiado cortas para la profundidad, avance demasiado alto para la forma de la viruta | Aumentar el caudal y la presión del refrigerante, reducir ligeramente el avance, utilizar pasos o una broca con refrigerante interno |
| Desportillado o rotura del filo | Excentricidad, sujeción inestable, avance demasiado agresivo en la entrada, broca demasiado larga para el diámetro | Comprobar el soporte y la alineación, reducir el voladizo, disminuir el avance en la entrada, verificar los datos de corte |
| Agujeros sobredimensionados u ovalados | Punta desgastada o rectificada incorrectamente, vibración, mal centrado | Inspeccionar la geometría de la punta, mejorar la rigidez, utilizar una broca de punta dividida o un agujero piloto |
| Pared del agujero rugosa o salida desgarrada | Filo aportado, refrigerante insuficiente, avance demasiado bajo que causa fricción | Ajustar el recubrimiento al material, aumentar el refrigerante, elevar el avance en el corte |
| Cambios de color en el filo de la broca | Temperatura de corte demasiado alta; recubrimiento fallado localmente | Reducir la velocidad, mejorar la refrigeración, reemplazar la broca antes de que el sustrato se vea afectado |
El coste por agujero pone estos síntomas en perspectiva. Una broca que dura más pero se rompe de forma impredecible suele ser más cara que una más económica retirada según el programa, porque los residuos, el retrabajo y el tiempo de inactividad no planificado cuestan más que la herramienta. Rastrear la vida útil de la herramienta, los reafilados y las paradas por pieza es la única forma fiable de comparar dos brocas en el mismo trabajo.
Preguntas frecuentes
¿Merecen la pena las brocas de carburo para un taller pequeño?
Depende de la máquina más que del tamaño del taller. Si el husillo es rígido, el soporte está en buen estado y los agujeros se perforan en producción o en material duro, una broca de carburo suele reducir el coste por agujero. Para perforación manual ocasional o configuraciones inestables, el riesgo de desportillado supera la ventaja de velocidad.
¿Se pueden utilizar las brocas de carburo sin refrigerante?
Algunos grados recubiertos están diseñados para lubricación en seco o de cantidad mínima en materiales específicos, pero la mayoría de las perforaciones de carburo dependen del refrigerante para el control del calor y la evacuación de virutas. Cortar en seco con una broca de carburo de propósito general en acero suele acortar drásticamente la vida útil de la herramienta.
¿Qué recubrimiento debe utilizarse para aluminio?
Las ranuras pulidas, los acabados tipo ZrN o el DLC son las opciones habituales. El TiAlN se evita generalmente porque favorece la formación de filo aportado en aluminio, lo que conduce a un acabado de agujero deficiente y dimensiones inestables.
Qué significa esto para los compradores
La selección se reduce a cuatro preguntas: qué material, qué profundidad, qué tolerancia y qué rigidez tiene la máquina. Responder a esas preguntas y la familia de broca, el recubrimiento y el diseño de refrigerante siguen. Las brocas compradas solo por precio tienden a volver a comprarse a menudo; las brocas adaptadas al proceso tienden a comprarse una vez y reafilarse.


