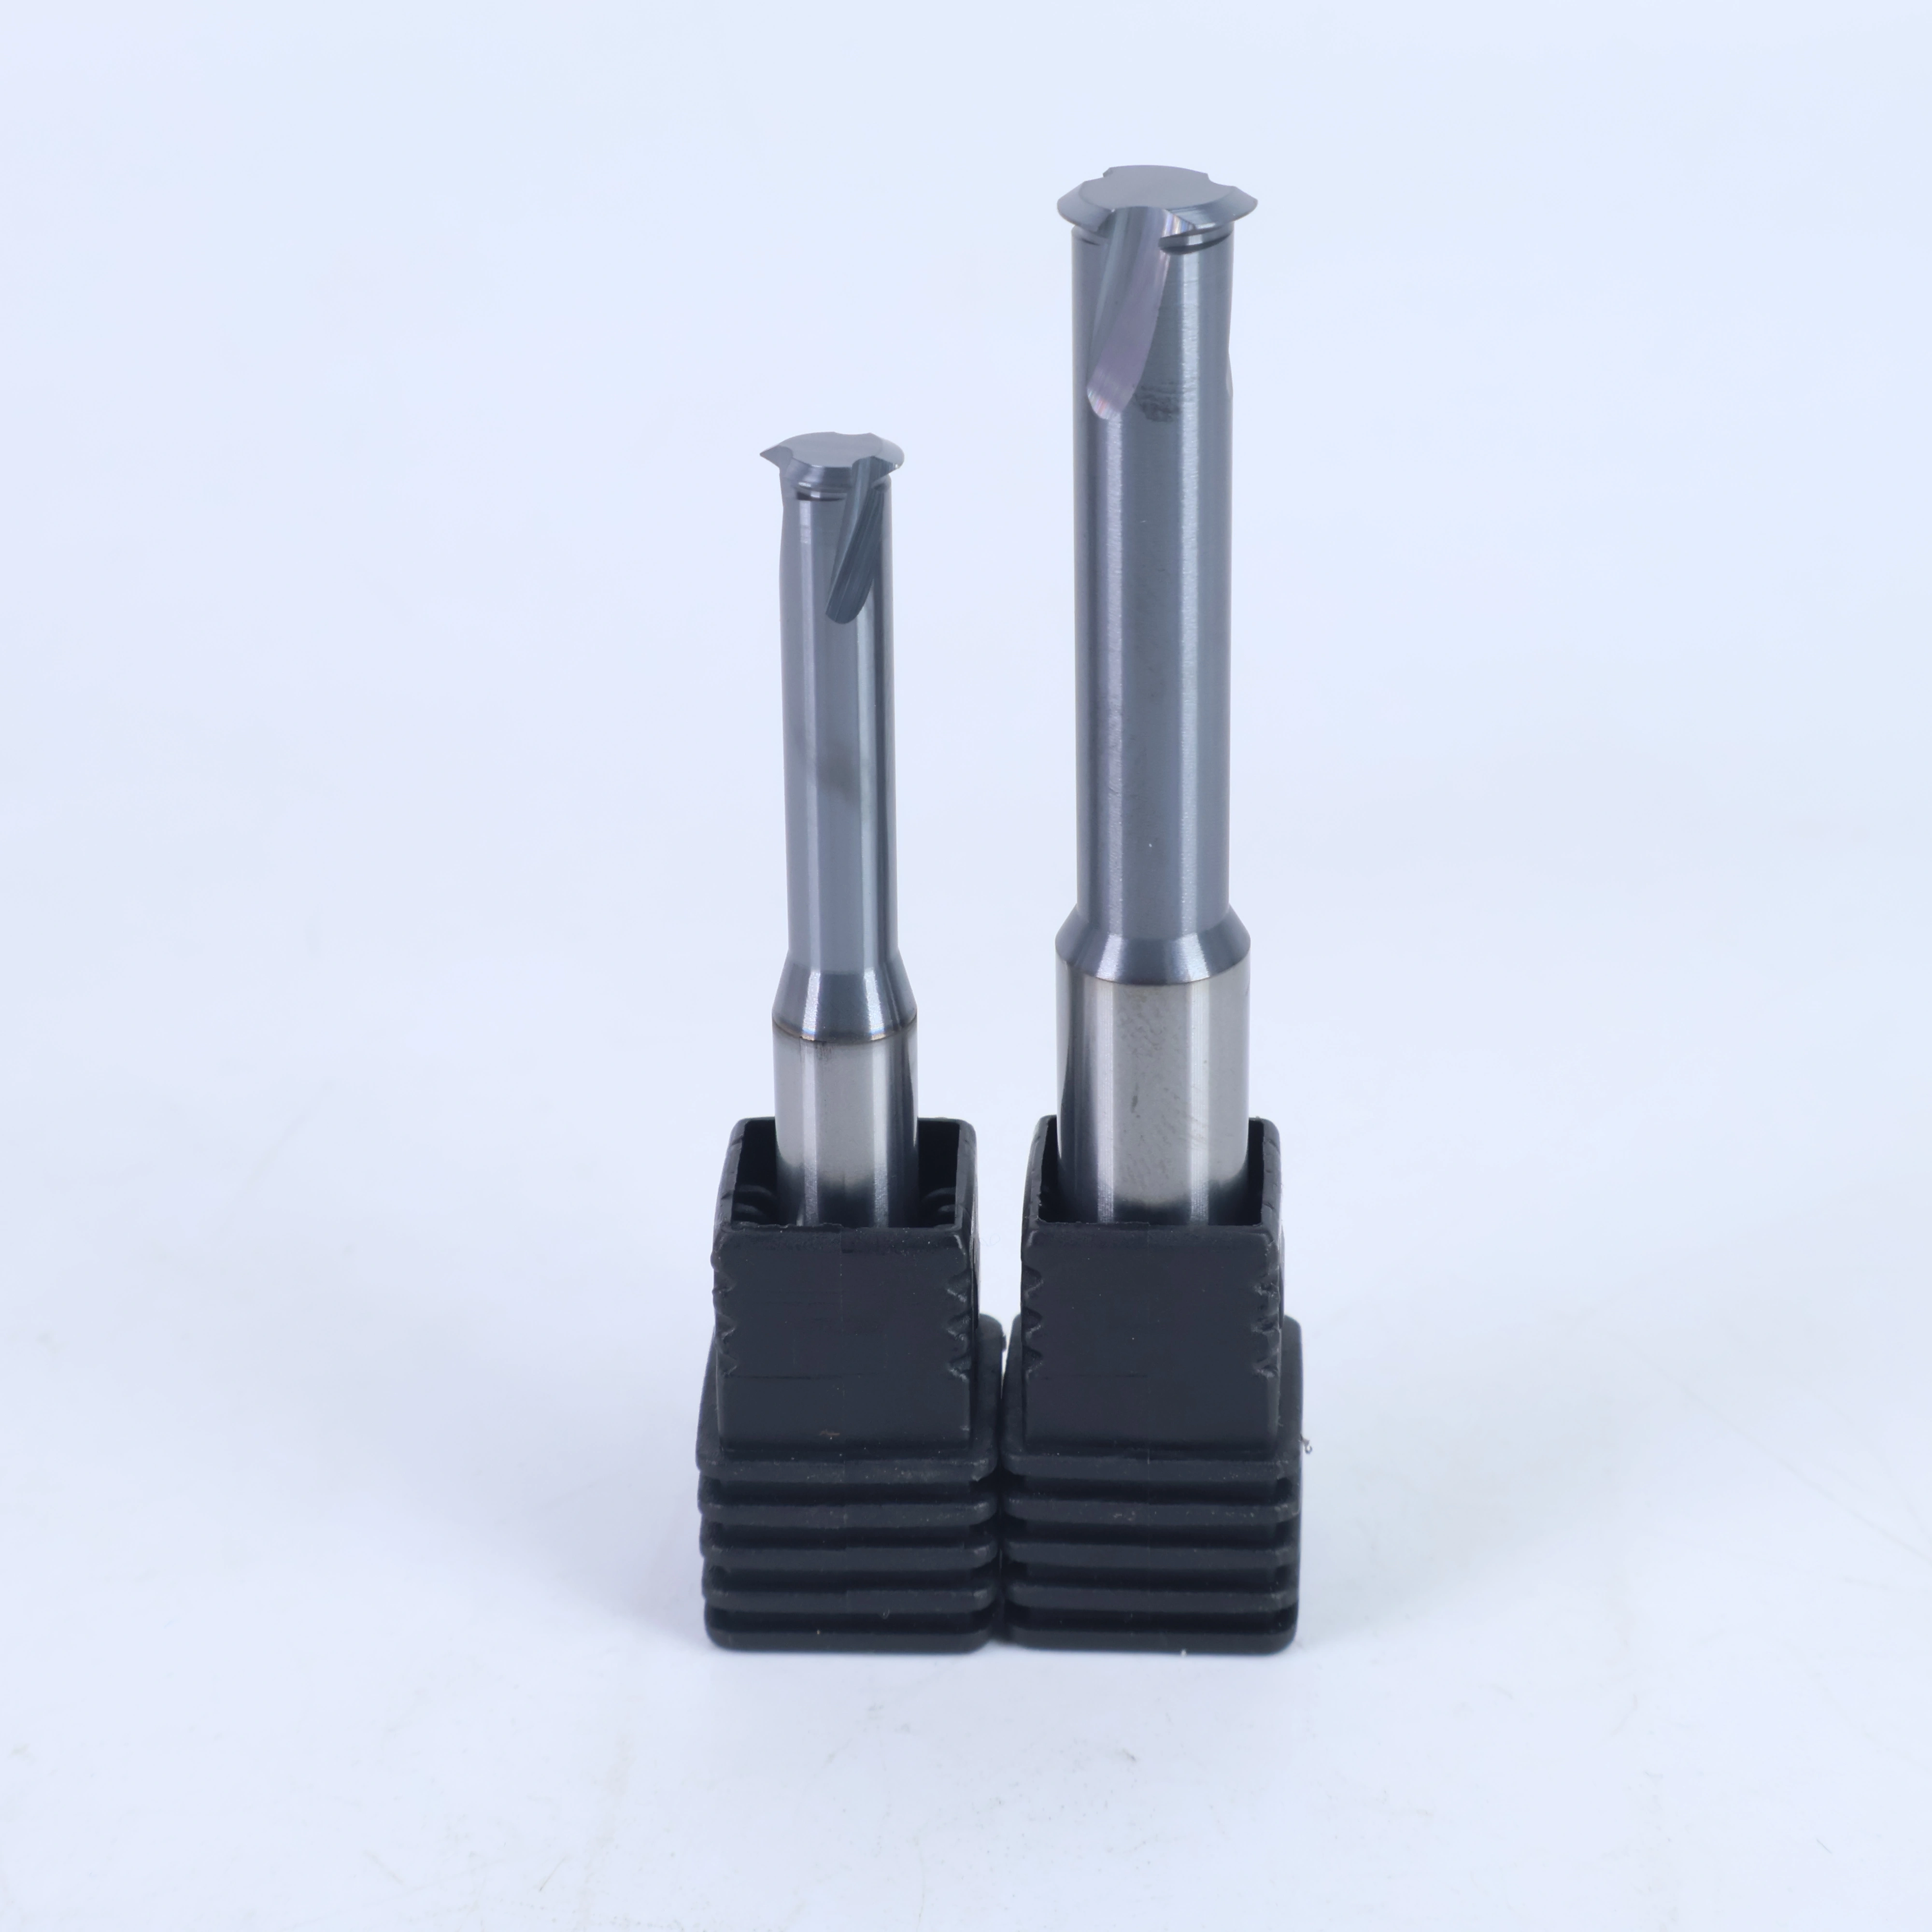
El fresador de rosca de un solo diente es una fresa de rosca de carburo sólido con un solo diente de corte, utilizada en centros de mecanizado CNC para producir roscas métricas ISO de 60° mediante interpolación helicoidal. Como solo un diente está cortando en cada momento, la misma herramienta se puede programar para cualquier paso dentro de su rango de trabajo, por lo que un pequeño inventario de herramientas cubre una amplia gama de tamaños de rosca. Esto la convierte en la opción práctica para talleres de trabajos, prototipos y trabajos de reparación, agujeros profundos, piezas de paredes delgadas y aleaciones difíciles de mecanizar, donde cambiar de herramienta por cada tamaño de rosca es el verdadero costo.
El fresado de rosca corta una rosca como una trayectoria en lugar de como una forma. La fresa entra en el agujero preparado, sigue una trayectoria de interpolación helicoidal cuyo avance coincide con el paso de la rosca, y genera el perfil en una o varias pasadas radiales alrededor de la pared del agujero. En una herramienta de un solo diente, el diámetro final de la rosca se controla mediante la compensación de la fresa en el programa: cuando un calibre indica que la rosca está ajustada o floja, el operador ajusta el valor de compensación y vuelve a ejecutar la pieza en lugar de cambiar de herramienta. El paso también proviene del programa, por lo que una sola fresa mecaniza M8×1.25, M8×1.0 y un paso no estándar sin ningún cambio en la herramienta.
La geometría de un solo diente mantiene corto el arco de contacto, y eso tiene consecuencias que vale la pena sopesar antes de realizar el pedido. Las fuerzas de corte y la presión radial se mantienen bajas, por lo que la herramienta se comporta bien en paredes delgadas, voladizos largos, sujetadores ligeros y aleaciones duras, donde una fresa de varios dientes tiende a vibrar. Con un diente en lugar de tres o cuatro, hay menos bordes que se astillan y menos riesgo de que la fresa se atasque en un agujero ciego, y si una herramienta falla, un pequeño cuerpo de carburo sólido es mucho más fácil de limpiar de una pieza costosa que un macho roto. La compensación es el tiempo de ciclo: una rosca completa necesita varias pasadas helicoidales, por lo que una fresa de un solo diente es más lenta por pieza que una herramienta de varios dientes que forma toda la rosca en aproximadamente una revolución. Por lo tanto, la producción de alto volumen en una máquina rígida favorece el diseño de varios dientes, mientras que el trabajo mixto, de bajo volumen o complicado favorece el de un solo diente.
La comparación que los compradores suelen hacer primero es con el roscado, no con otra fresadora de rosca. Un macho roscador es rápido en un agujero pasante en un material blando, pero está dedicado a una especificación de rosca, carga mucho la pieza de trabajo y se rompe en agujeros ciegos profundos, y un macho roscador roto en un inserto de molde o en un cuerpo de válvula a menudo hace que la pieza se dañe. El fresado de rosca necesita una máquina que pueda interpolar una hélice, tarda más por agujero y, a cambio, ofrece una rosca cuyo tamaño se puede corregir en el programa, cuya forma se puede producir en materiales que son duros para los machos roscadores y cuya herramienta se puede retirar si el proceso sale mal. Para lotes pequeños y mixtos, o para piezas cuyo desguace es costoso, ese intercambio suele valer la pena.
Las roscas métricas se escriben como la letra M seguida del diámetro nominal y el paso, por ejemplo, M8×1.25 para la serie gruesa y M8×1.0 para la serie fina. Ambas utilizan el perfil básico de 60° de la norma ISO 68-1 y las combinaciones de diámetro y paso de la norma ISO 261. El diámetro nominal es una designación, no una dimensión medida ni el diámetro de la fresa, por lo que el dibujo del componente determina el tamaño del agujero, la profundidad de la rosca y la holgura que necesita la fresa. Las tablas siguientes cubren la serie 580 en tres longitudes: estándar, 75L y 100L. Todos los tamaños están rectificados con una punta de rosca de 60° para fresar roscas en agujeros donde la dureza de la pieza de trabajo se mantiene por debajo de HRC45.
Adecuado para mecanizar roscas en agujeros profundos en materiales con una dureza de hasta HRC 45°.
Serie 580, longitud estándar (M0.8 a M20)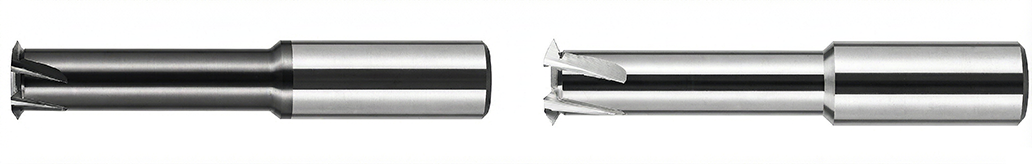
| Rosca (M) |
Paso (TPI) |
Diámetro de corte (mm) |
Longitud de flauta (mm) |
Diámetro de vástago (mm) |
Longitud total (mm) |
Bordes de corte |
N.º de pedido para acero |
N.º de pedido para aluminio |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
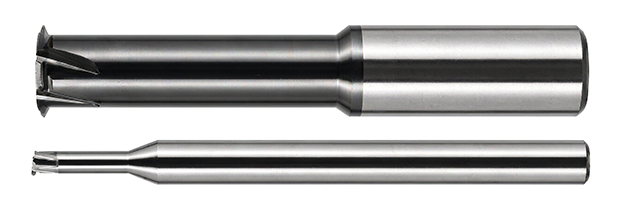
Longitud extendida 75L (M1.4 a M10)
| Rosca (gruesa) |
Paso (mm) |
Diámetro de corte (mm) |
Longitud de flauta (mm) |
Diámetro de vástago (mm) |
Longitud total (mm) |
Bordes de corte |
N.º de pedido para acero |
N.º de pedido para aluminio |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
Longitud extendida 100L (M1.4 a M14)
| Rosca (gruesa) |
Paso (mm) |
Diámetro de corte (mm) |
Longitud de flauta (mm) |
Diámetro de vástago (mm) |
Longitud total (mm) |
Bordes de corte |
N.º de pedido para acero |
N.º de pedido para aluminio |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |