Fabricante de herramientas de corte de carburo: grados, proceso de fabricación y evaluación de proveedores
News Details
Qué hace realmente un fabricante de herramientas de corte de carburo
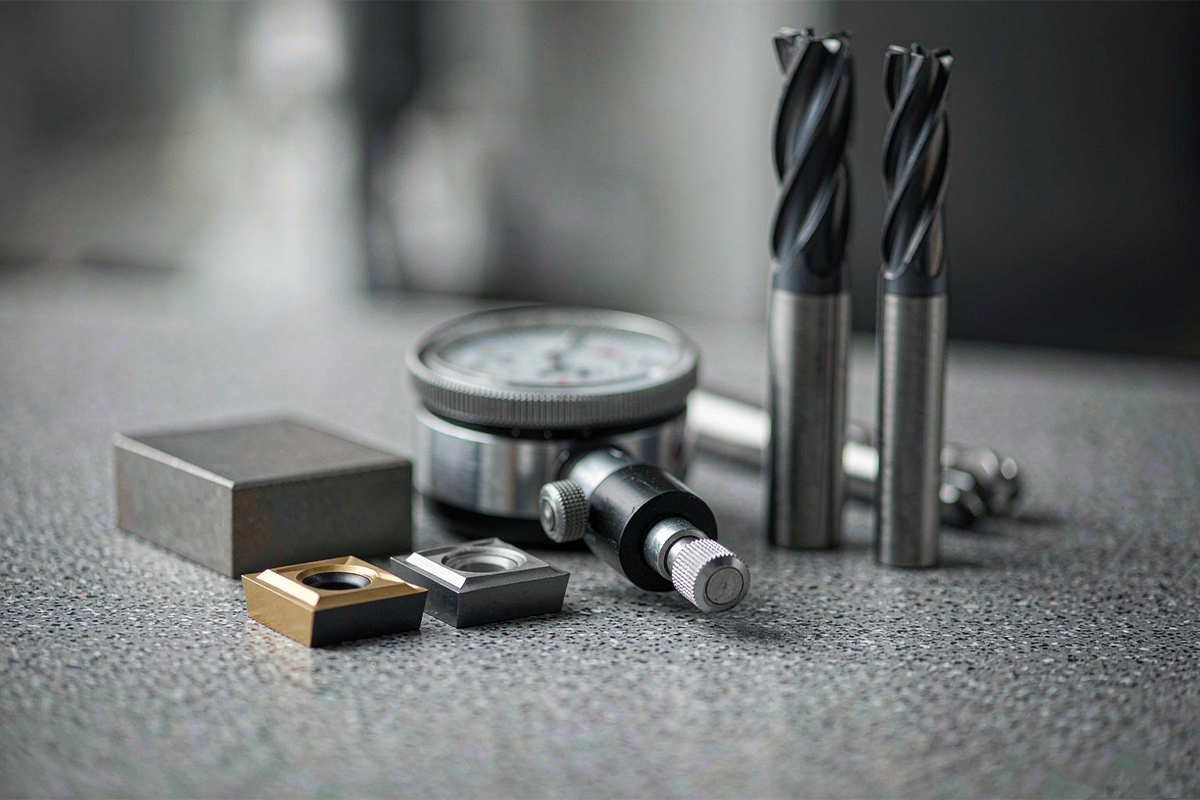
Un fabricante de herramientas de corte de carburo transforma el polvo de carburo de tungsteno en herramientas de corte terminadas: fresas, brocas, escariadores, plaquitas y herramientas de formas especiales utilizadas en la metalurgia, la fabricación de moldes, la automoción y el mecanizado aeroespacial. Detrás de esa sencilla descripción se esconden dos capacidades muy distintas. La primera es la pulvimetalurgia: formular, prensar y sinterizar el sustrato de metal duro. La segunda es la fabricación de precisión de herramientas: rectificar canales y filos, aplicar recubrimientos y verificar la geometría con tolerancias de nivel micrométrico.
Comprender estas capacidades es importante para los compradores, porque no todos los proveedores realizan todas las etapas internamente. Algunos fabricantes compran semiacabados de barra sinterizada y se centran en el rectificado y el recubrimiento; otros controlan todo el proceso, desde el polvo hasta el filo acabado. Ningún modelo es automáticamente mejor, pero la división de responsabilidades determina quién responde cuando un lote falla, y es precisamente esto lo que este artículo ayuda a los compradores a evaluar.
Cómo se fabrican las herramientas de corte de carburo
El proceso de producción es un proceso de pulvimetalurgia bien establecido con cinco etapas.
- Preparación del polvo. El polvo de carburo de tungsteno (WC) se mezcla con polvo aglomerante de cobalto (Co) y, para algunos grados, con pequeñas adiciones de otros carburos. La mezcla se muele en húmedo en molinos de bolas para lograr una dispersión uniforme y luego se seca por pulverización en gránulos de flujo libre.
- Prensado. El polvo granulado se prensa hasta obtener la forma deseada mediante prensado en matriz o prensado isostático. En esta etapa, el compacto es frágil (a menudo se lo compara con la tiza) y se denomina compacto en verde.
- Sinterización. El compacto se sinteriza en hornos de vacío o de prensado isostático en caliente (HIP), generalmente a una temperatura de entre 1350 y 1500 °C. El cobalto se funde y une los granos de WC, y la pieza se encoge aproximadamente un 18–20% en dimensión lineal, por lo que el control de la contracción es fundamental para la precisión dimensional.
- Rectificado. Los semiacabados sinterizados, ahora casi tan duros como el diamante, se rectifican en rectificadoras CNC de herramientas multieje con muelas de diamante. En esta etapa se establecen la geometría de las ranuras, el ángulo de ataque, el ángulo de desprendimiento y la oscilación; los diámetros del vástago generalmente se rectifican con una tolerancia h5 o h6.
- Recubrimiento y preparación de bordes. Se aplican recubrimientos PVD delgados, generalmente de unos pocos micrómetros de espesor, después del bruñido de bordes u otro tipo de preparación de bordes para aumentar la dureza, la resistencia al calor y el rendimiento antiadherente.
Cada etapa añade valor y cada una puede introducir variaciones. Por lo tanto, los compradores que evalúan a un fabricante no solo observan la herramienta final, sino también cómo se controla cada etapa.
Grados de carburo de tungsteno: tamaño de grano y contenido de cobalto
Las características de rendimiento de un grado de carburo se determinan principalmente mediante dos variables: el contenido de cobalto y el tamaño de grano de WC. El cobalto proporciona tenacidad; el WC proporciona dureza y resistencia al desgaste. Un menor contenido de cobalto y granos más finos aumentan la dureza y la resistencia al desgaste; un mayor contenido de cobalto y granos más gruesos mejoran la resistencia al desconchado y al impacto.
| Clase de grado | Tamaño de grano WC típico | Contenido típico de cobalto | Dirección de aplicación típica |
|---|---|---|---|
| Fino / submicrón | 0,4–0,8 μm | 8–12% | Aceros y fundición en general; filos finos para acabado |
| Ultra fino | 0,2–0,4 μm | 8–10% | Aceros endurecidos, titanio, herramientas de microdiámetro |
| Endurecido rico en cobalto | 0,8–1,0 μm | 12–15% | Cortes interrumpidos intensos, desbaste, configuraciones inestables |
El muestreo de dureza en herramientas terminadas suele oscilar entre HRA 88–93, y las inspecciones metalográficas verifican la porosidad y la distribución de los granos. Los compradores no necesitan ser metalúrgicos, pero es razonable y revelador pedir a un proveedor que indique el tamaño de grano, el contenido de cobalto y la aplicación prevista para cada grado.
Inspección de calidad de herramientas de carburo y trazabilidad de lotes
La calidad de las herramientas de carburo se demuestra mediante mediciones, no por su apariencia. El sistema de inspección de un fabricante competente normalmente cubre:
- Controles de entrada y en proceso — informes de pruebas de lotes para el polvo de carburo o el material en barra, y monitoreo de procesos de prensado y sinterización.
- Inspección geométrica — micrómetros láser e inspección óptica automatizada para comparar el diámetro de corte, el ángulo de ataque, el ángulo de desprendimiento y el ángulo de hélice con la especificación aprobada; los micrómetros manuales por sí solos no pueden verificar una geometría de hélice variable.
- Control de oscilación — la oscilación total del indicador afecta la forma en que la carga de corte se distribuye entre los canales; una oscilación excesiva concentra la carga en un solo filo y reduce drásticamente la vida útil de la herramienta.
- Verificación de recubrimiento — controles de espesor de recubrimiento y de adherencia, ya que los parámetros de recubrimiento influyen tanto en el filo como en la vida útil al desgaste.
- Documentación — informes de inspección de primeras piezas para herramientas nuevas o personalizadas, certificados de calidad a nivel de lote para producción repetitiva y registros que permiten rastrear un lote hasta su etapa de producción.
Una advertencia sobre los certificados: un certificado ISO 9001 confirma un sistema de gestión de calidad estructurado. Por sí solo no garantiza la ausencia de defectos en un lote específico, por lo que los registros de inspección a nivel de producto son tan importantes como la certificación a nivel de sistema.
Herramientas de carburo personalizadas para aplicaciones OEM
Los catálogos estándar no pueden cubrir todas las características de una pieza. Las cavidades profundas, los perfles escalonados, las operaciones combinadas y los radios no estándar suelen justificar una herramienta personalizada o modificada, y aquí es donde demuestra su capacidad de ingeniería el fabricante.
Un proceso personalizado riguroso se desarrolla por etapas: revisión del dibujo, en la que se determinan el material, la geometría, las cotas, las tolerancias y los puntos de inspección críticos; aprobación de la muestra, con registros de medición y una prueba de mecanizado representativa; un pedido piloto, que verifica la repetibilidad a través de más de una sola muestra; y suministro repetido, solicitado con una revisión de dibujo congelada y una notificación de cambios acordada previamente. Los compradores también deben aclarar quién es responsable de cada decisión de diseño: el comprador puede especificar la pieza terminada, mientras que el fabricante propone la geometría de corte, y ambas partes deben aprobar el dibujo final de la herramienta antes de la producción.
Criterios de evaluación de proveedores de herramientas de corte de carburo
La selección de un proveedor es más sencilla si la evaluación está estructurada. Los puntos de control siguientes reflejan las prácticas habituales en las evaluaciones de abastecimiento.
| Área de evaluación | Qué revisar | Por qué es importante |
|---|---|---|
| Propiedad del proceso | Qué etapas se realizan internamente: rectificado, recubrimiento, inspección final | Aclara quién es responsable cuando un lote falla |
| Control de materiales | Especificación de grados e informes de pruebas de lotes para espacios en blanco | Los espacios en blanco inconsistentes generan una vida útil de la herramienta impredecible |
| Capacidad de rectificado | Equipos de rectificado CNC y compensación del desgaste de la muela | Mantiene la geometría consistente a lo largo de un ciclo de producción |
| Metrología | Inspección óptica o láser más informes de lote | Convierten las afirmaciones de calidad en registros verificables |
| Fiabilidad del suministro | Plazos de entrega, margen de capacidad, trazabilidad de reorden | Protege los calendarios de producción ante picos de demanda |
| Soporte de aplicaciones | Análisis de fallas y recomendaciones de parámetros | Resuelve problemas de desgaste prematuro en lugar de culpar a la configuración |
Una prueba de mecanizado controlada sigue siendo la evidencia más sólida. El material fijo, la máquina, el portaherramientas y las reglas de medición, registradas en varias herramientas y lotes, revelan la coherencia de una manera que no puede hacerlo una sola muestra perfecta.
Carburo sólido frente a plaquitas de carburo indexables
Ambos formatos utilizan metal duro, pero se adaptan a trabajos distintos. Las plaquitas indexables son puntas de corte reemplazables que se fijan a los portaherramientas; cuando un filo se desgasta, la plaquita se gira o se reemplaza, lo que es adecuado para diámetros mayores, torneado y refrentado de grandes volúmenes donde la economía del filo es importante. Las herramientas de carburo sólido se rectifican a partir de un solo espacio en blanco; ofrecen mayor rigidez, se adaptan a diámetros más pequeños y geometrías complejas, como fresas y brocas, y mantienen filos más afilados y precisos para el acabado.
La decisión práctica depende de la operación: cuando predominan la frecuencia de reemplazo de filos y la rigidez del cuerpo de la herramienta, las herramientas indexables suelen ser la mejor opción; cuando predominan la precisión geométrica, los diámetros reducidos o los filos acabados afilados, el carburo sólido suele ser la opción más adecuada.
Costo por pieza de la herramienta de carburo
El precio unitario no es un buen criterio comparativo para las herramientas de carburo, ya que las herramientas con diferentes vidas útiles producen distintas cantidades de piezas. Un sencillo cálculo de punto de equilibrio ayuda: si la Herramienta A produce una determinada cantidad de piezas aceptables, la Herramienta B debe durar más en proporción a su precio superior; su vida útil requerida equivale a la vida útil de la Herramienta A multiplicada por la relación entre el precio de la Herramienta B y el de la Herramienta A. Por debajo de esa vida útil de equilibrio, la herramienta más económica gana en costo directo; por encima de ella, gana la herramienta de gama alta.
El costo directo de las herramientas sigue siendo solo una parte del panorama. El tiempo de máquina por pieza, la frecuencia de cambio de herramientas, el riesgo de chatarra y el tiempo de inactividad causado por fallas impredecibles entran en la comparación. Una herramienta ligeramente más cara y de funcionamiento predecible suele reducir el costo total por pieza buena, incluso si su precio de compra es más alto.
Conclusiones clave para los compradores
Un fabricante competente de herramientas de corte de carburo se define por etapas de proceso controladas, especificaciones de grados indicadas, registros de inspección verificables y un manejo disciplinado de trabajos personalizados. Los compradores que preguntan qué etapas se realizan internamente, solicitan documentación de grados y lotes, y validan el rendimiento con pruebas controladas, recopilan la evidencia necesaria para comparar proveedores en función del costo total por pieza buena, y no solo del precio unitario.


