Fresa para ranuras en T personalizada: dimensiones, secuencia de mecanizado y cómo realizar el pedido según plano
News Details
¿Qué es una fresa de ranura en T personalizada?
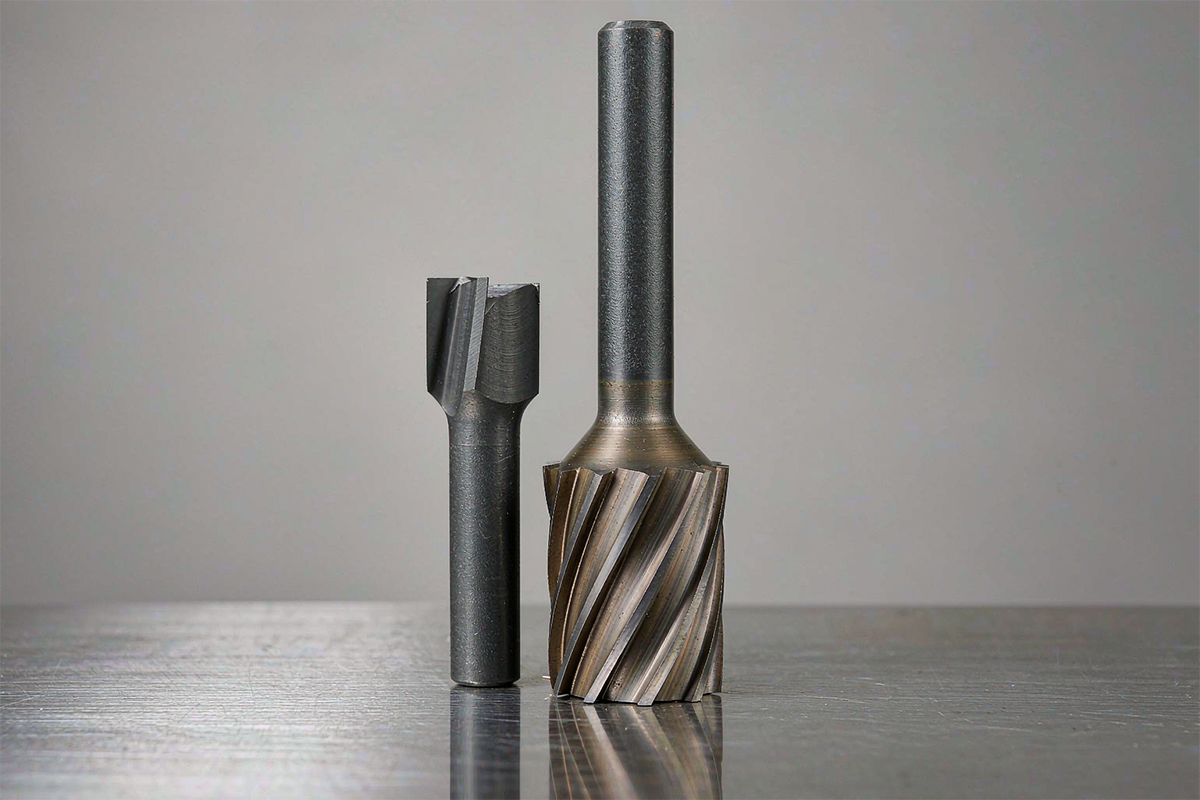
Una fresa de ranura en T personalizada es una fresa de fresado fabricada para mecanizar la sección más ancha y socavada de una ranura en forma de T, la parte que se encuentra debajo de una abertura más estrecha. Su geometría es reconocible al instante: un vástago cilíndrico, un cuello de diámetro reducido y una cabeza de corte más anca en la punta. La cabeza corta el socavado hasta el ancho y la altura deseados, mientras que el cuello reducido pasa a través de la abertura superior sin tocar las paredes terminadas.
Las medidas estándar de catálogo cubren muchas ranuras comunes, pero las piezas reales rara vez se mantienen dentro de un catálogo. Anchos de ranura no estándar, alturas de ranura inusuales, condiciones estrictas de holgura de cuello, requisitos de alcance profundo, características en pulgadas o detalles de esquina como chaflanes y radios, todo ello requiere una herramienta diseñada para la pieza, en lugar de adaptar la pieza a la herramienta. Esta es la definición práctica de una fresa de ranura en T personalizada: el diámetro de la cabeza, el ancho de corte, el diámetro del cuello, la longitud del cuello, el vástago y la longitud total se producen según la sección de la ranura del cliente y las condiciones de mecanizado, en lugar de seleccionarse de una lista de medidas fijas.
Este artículo explica cómo se especifican estas herramientas, cómo funciona la secuencia de mecanizado, qué información se necesita para un pedido personalizado y en qué se diferencia la herramienta de otras similares dentro de la familia de mecanizado de ranuras.
Dimensiones de la fresa de ranura en T y holgura del cuello
La selección comienza con cinco dimensiones, y cada una responde a una pregunta diferente sobre la ranura.
| Dimensión | A qué coincide | Por qué es importante |
|---|---|---|
| Diámetro de la cabeza | Ancho del socavado y abertura de entrada | La cabeza debe producir el ancho del socavado terminado y, al mismo tiempo, pasar por el camino de acceso. |
| Espesor de la cabeza (ancho de corte) | Altura de la ranura entre las caras superior e inferior | Establece el tamaño axial del socavado en una pasada; si es demasiado delgado, requiere varias pasadas escalonadas. |
| Diámetro del cuello | Ancho de la abertura de la ranura, con holgura lateral | El cuello debe tener holgura respecto a las paredes de la abertura a lo largo de todo el trayecto de corte, no solo en la entrada. |
| Alcance (longitud del cuello) | Profundidad del socavado debajo de la cara de referencia | Coloca la cabeza correctamente; la referencia utilizada en el dibujo de la herramienta debe coincidir con la del dibujo de la pieza. |
| Vástago y longitud total | Tipo de portaherramientas y proyección utilizable | Determina la rigidez y si la herramienta montada alcanza la función sin colisiones. |
Hay dos verificaciones que es fácil pasar por alto. En primer lugar, la tolerancia de la cabeza y la holgura del cuello cumplen funciones diferentes y deben inspeccionarse por separado: medir solo el tamaño de la cabeza no garantiza que el cuello tenga holgura respecto a la abertura. En segundo lugar, la dimensión del alcance se mide según la referencia indicada en el dibujo de la herramienta; no es intercambiable con el espesor de la cabeza ni con una longitud de cuello elegida libremente. Las fresas de ranura en T de uso comercial cubren diámetros de cabeza de aproximadamente 3 a 20 mm, con anchos de corte de alrededor de 0.5 a 8 mm, y la producción personalizada se extiende mucho más allá de estos rangos en ambas direcciones.
Cómo mecanizar una ranura en T: primero mecanizar la ranura piloto
Una fresa de ranura en T no puede penetrar en el material sólido como lo hace una fresa de ranura. La cabeza más ancha no tiene camino de entrada en la pieza de trabajo hasta que existe una abertura, por lo que la secuencia estándar consta de dos etapas.
La primera etapa mecaniza la ranura piloto, la abertura estrecha, utilizando una fresa de extremo cuadrado o una fresa de ranura dimensionada según el ancho de la abertura y al menos tan profunda como la ranura en T terminada. La segunda etapa consiste en entrar con la fresa de ranura en T: la cabeza alcanza debajo de la abertura y mecaniza el socavado en pasadas radiales, mientras que el cuello se desplaza dentro de la ranura piloto. En las piezas donde un extremo de la característica está abierto, la cabeza puede entrar desde el lado abierto en su lugar, y la ranura piloto puede acortarse o eliminarse; pero esto debe confirmarse con la pieza real, no asumirse.
Esta secuencia tiene consecuencias prácticas. El ancho de la ranura piloto establece el diámetro máximo del cuello, lo que a su vez limita el diámetro de la cabeza y la rigidez; una abertura más ancha permite un cuello más robusto y un corte más estable. La profundidad de la ranura debe verificarse antes de la etapa del socavado, porque la cabeza se posiciona contra el fondo de la ranura piloto. Y dado que la cabeza corta en su perímetro y en ambas caras dentro de un espacio confinado, el fresado ascendente con engagement reducido y evacuación efectiva de viruta mantiene las cargas predecibles.
Requisitos de dibujo para la fresa de ranura en T personalizada
Un pedido personalizado es tan bueno como la información que lo respalda. La consulta más útil contiene cuatro grupos de detalles.
- Dibujo de la sección de la ranura. Una sección transversal que muestre el ancho de la abertura, el ancho del socavado, la altura de la ranura y la profundidad desde una cara de referencia identificada, con tolerancias en las dimensiones de corte indicadas por separado de las dimensiones de holgura.
- Información de entrada. Si un extremo de la ranura está abierto, el ancho y la profundidad de la ranura piloto, y cualquier dispositivo o pared adyacente que restrinja el trayecto de la herramienta. Un dibujo breve de la vista de entrada previene la mayoría de los errores de dimensionamiento.
- Material y estado de la pieza de trabajo. Aleación, dureza y si el corte es continuo o interrumpido, ya que estos factores determinan el sustrato, la geometría y el recubrimiento.
- Contexto de mecanizado. Tipo de máquina y portaherramientas, proyección esperada de la herramienta, disponibilidad de refrigerante y tamaño del lote objetivo. La información de rigidez es más importante que el tamaño nominal cuando el cuello es largo.
Con estos datos, un proveedor puede proponer dimensiones de cabeza, cuello y alcance según la sección real, confirmar qué tolerancias son funcionales y ofrecer un presupuesto realista. Un flujo de trabajo personalizado disciplinado incluye entonces la revisión del dibujo, la aprobación de muestras con registros de medición, una cantidad piloto para verificar la repetibilidad y el suministro repetido según una revisión congelada del dibujo. Los compradores que indican los puntos de inspección (por ejemplo, el diámetro de la cabeza, el espesor de la cabeza y la oscilación del cuello) en la etapa de consulta reciben herramientas que pueden verificarse al recibirlas, no solo admirarse.
Fresa de ranura en T para aluminio frente a acero
El material cambia la herramienta antes que cualquier otra cosa.
Para el aluminio y otras aleaciones no ferrosas, las prioridades son bordes de corte afilados y espacio para viruta. Las cabezas de dos o tres dientes con ranuras pulidas, o versiones recubiertas de DLC cuando la vida útil del borde es importante, evacuan las virutas grandes y pegajosas que produce el aluminio. Los recubrimientos que contienen aluminio, como TiAlN y AlTiN, deben evitarse en piezas de aluminio: la química del recubrimiento reacciona con el material de la pieza y favorece la formación de filo aportado y la soldadura de viruta.
Para el acero al carbono, el acero aleado y el acero inoxidable, el carburo sólido recubierto es la norma. Los recubrimientos AlTiN o TiSiN soportan las temperaturas de corte, y cuatro o más dientes proporcionan el apoyo del borde y el acabado que necesitan los materiales más duros, a costa de un espacio de viruta más reducido, lo cual es aceptable porque las virutas de acero son más pequeñas y se rompen mejor. El acero inoxidable añade un comportamiento de endurecimiento por trabajo, por lo que los avances deben mantenerse lo suficientemente altos como para cortar en lugar de frotar, y el control del calor mediante refrigerante o chorro de aire es tan importante como la elección del recubrimiento.
Entre ambos materiales, la velocidad de corte difiere más que la geometría: el aluminio funciona rápido, el acero funciona notablemente más lento, y los aceros endurecidos aún más lento con bordes reforzados. Indicar el material en el momento de la consulta no es, por tanto, una formalidad: cambia la herramienta que se fabricará.
Fresas de ranura en T frente a fresas de cola de milano y fresas de Woodruff
Tres fresas especializadas mecanizan tres familias diferentes de socavados, y no son intercambiables aunque sus siluetas sean similares.
- Las fresas de ranura en T producen un socavado rectangular debajo de una abertura más estrecha, el perfil clásico de mesa de máquina y dispositivo de sujeción, cortado después de una ranura piloto.
- Las fresas de cola de milano producen paredes de socavado anguladas y autoblocantes para guías, ranuras de posicionamiento y detalles de dispositivos. El ángulo de la herramienta debe coincidir con el ángulo de la pieza, y la cabeza más ancha requiere la misma planificación de ruta de entrada que una herramienta de ranura en T.
- Las fresas de asiento de chaveta Woodruff producen el asiento semicircular para una chaveta Woodruff en un eje. Sus cabezas en forma de disco se asemejan a pequeñas cabezas de ranura en T, pero la geometría de la chaveta y el asiento rige la selección.
La lección común es que el diámetro de la cabeza, el ancho de corte, la holgura del cuello y el acceso deben verificarse contra la sección transversal real para cualquier familia en juego. La apariencia similar no hace que las herramientas sean intercambiables para una característica específica.
Número de dientes y evacuación de viruta en el mecanizado de ranuras en T
El corte de ranura en T atrapa la viruta donde es más difícil de eliminar. La cabeza corta en tres lados dentro de una cavidad aproximadamente del tamaño de ella misma, por lo que la viruta debe viajar hacia arriba por las ranuras, a través de la ranura piloto y salir; de lo contrario, se vuelve a cortar, se acumula calor y los bordes fallan prematuramente.
El número de dientes es la palanca principal. Menos dientes dejan canales de viruta más grandes y son adecuados para el aluminio y los socavados profundos y cerrados; cuatro o más dientes proporcionan una cabeza más robusta y un mejor acabado para el acero, donde el volumen de viruta por diente es menor. Más allá del número de dientes, tres hábitos protegen el corte: utilizar pasadas radiales en lugar de ranuras de ancho completo cuando la pieza lo permita, levantar o retraer periódicamente para limpiar la cavidad, y dirigir refrigerante o aire comprimido hacia el corte para que la viruta salga en lugar de recircular. El voladizo excesivo de la herramienta multiplica todos estos problemas, por lo que el alcance más corto que aún tenga holgura respecto a la pieza es el alcance correcto.
Carburo sólido frente a fresas de ranura en T soldadas
Dos construcciones dominan el mercado, y la elección depende del tamaño y la carga de trabajo.
Las fresas de ranura en T de carburo sólido se rectifican a partir de una sola pieza de carburo. Ofrecen la mayor rigidez para un diámetro de cuello determinado, mantienen una geometría de cabeza precisa y son adecuadas para diámetros pequeños y medianos donde se realiza la mayor parte del trabajo personalizado. Sus límites aparecen en diámetros de cabeza grandes, donde un cuerpo de carburo sólido se vuelve costoso y el cuello sigue gobernando la resistencia.
Las fresas de ranura en T soldadas llevan bordes de corte de carburo en un cuerpo de acero más resistente. El vástago y el cuello de acero absorben el impacto, la construcción mantiene asequibles las herramientas de gran diámetro y el reemplazo de bordes por rectificación es sencillo. Las desventajas son una menor rigidez en la región del cuello y una precisión de geometría que depende de la calidad de la soldadura y la rectificación, lo que hace que el control del proceso del proveedor sea más importante, no menos.
Una regla práctica empírica: por debajo de aproximadamente 12 a 16 mm de diámetro de cabeza, el carburo sólido generalmente gana en rigidez y precisión; para tamaños grandes de mesa de máquina y cortes interrumpidos pesados, una herramienta soldada bien fabricada puede ser la opción más económica y tolerante.
Conclusiones clave para los compradores de fresas de ranura en T personalizadas
Una fresa de ranura en T personalizada se especifica mediante cinco dimensiones: diámetro de la cabeza, espesor de la cabeza, diámetro del cuello, alcance y vástago; y cada una debe verificarse conjuntamente con la sección de la ranura, la ruta de entrada y el portaherramientas. La ranura piloto se realiza primero en el mecanizado y limita el cuello; el material determina el sustrato, el recubrimiento y el número de dientes; y la elección de la construcción entre carburo sólido y soldado depende del tamaño de la cabeza y la carga de trabajo. Los compradores que envían un dibujo claro de la sección, una vista de entrada, el material y el contexto de la máquina reciben herramientas adaptadas a la aplicación en lugar de aproximaciones de una lista de medidas, y herramientas cuyas dimensiones críticas pueden inspeccionarse al recibirlas.


