Herramientas de fresado CNC de precisión: una guía práctica de tipos, selección y precisión de mecanizado
News Details
¿Qué son las herramientas de fresado CNC de precisión?
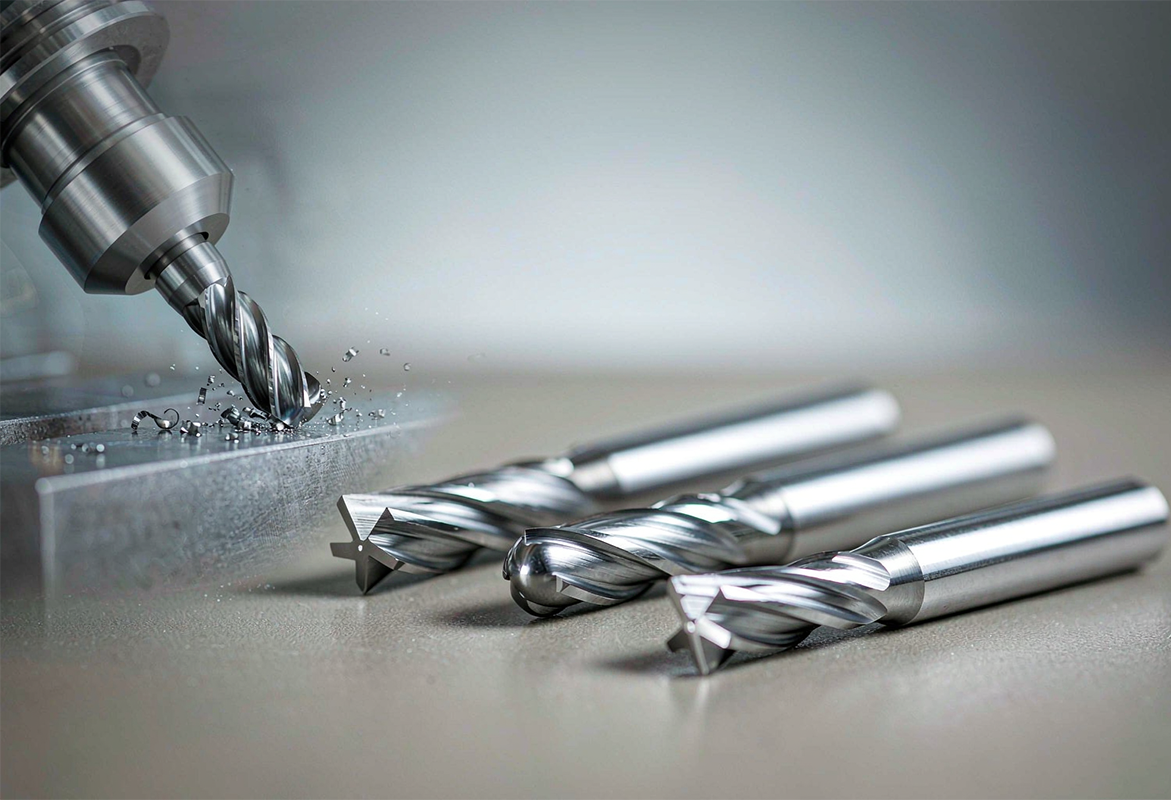
Las herramientas de fresado CNC de precisión son las herramientas de corte rotativas que se utilizan en fresadoras controladas por computadora para eliminar material de una pieza de trabajo con una precisión controlada y repetible. Incluyen fresas de extremo de carburo sólido, fresas de punta esférica, fresas de radio en esquina, fresas de extremo para desbaste y acabado, y fresas de cara, cada una con forma para una tarea de corte diferente. Lo que distingue a una herramienta de precisión de una herramienta de uso general no es una sola característica, sino una combinación de calidad del sustrato, geometría, recubrimiento y los parámetros de corte a los que se utiliza.
Para los compradores internacionales, las preguntas prácticas son consistentes: qué tipo de fresa se adapta a la geometría de la pieza, qué sustrato y recubrimiento se adaptan al material de la pieza de trabajo, qué tolerancia y acabado superficial se pueden lograr de manera realista, y cómo la cantidad de dientes y el alcance de la herramienta afectan la estabilidad. Este artículo responde esas preguntas una por una, utilizando prácticas de mecanizado ampliamente aceptadas en lugar de afirmaciones de marketing.
Tipos y aplicaciones de fresas CNC
Cada familia de fresas resuelve un problema de mecanizado diferente, y hacer coincidir la familia con la operación es la primera decisión de selección.
- Las fresas de extremo cuadrado tienen extremos de corte planos con esquinas afiladas de 90 grados. Son la familia más versátil y se utilizan para ranurar, fresar lateralmente, mecanizar bolsas y fresado de uso general donde se requieren esquinas limpias.
- Las fresas de extremo de punta esférica tienen una punta de corte redondeada. Son la opción estándar para el contorneado 3D, el trabajo de moldes y matrices, los empalmes y las superficies curvas complejas, donde el contacto puntual produce transiciones más suaves.
- Las fresas de extremo con radio en esquina combinan un extremo plano con un radio pequeño en las esquinas. El radio distribuye las fuerzas de corte en un área más grande, por lo que estas fresas resisten el desconchado y duran más que las fresas de extremo cuadrado en cortes de alta resistencia y largas series de producción.
- Las fresas de extremo para desbaste utilizan bordes de corte serrados para romper las virutas en trozos pequeños. Eliminan grandes volúmenes de material rápidamente con fuerzas de corte reducidas y preparan la pieza de trabajo para el acabado.
- Las fresas de extremo para acabado priorizan la calidad superficial y la precisión dimensional, generalmente con bordes más suaves y una mayor cantidad de dientes, y se utilizan en la pasada final.
- Las fresas de cara cubren un diámetro amplio con múltiples bordes y mecanizan grandes superficies planas de manera eficiente, como el mecanizado de una placa o una superficie de referencia de una carcasa antes de un mecanizado adicional.
Un error de selección común es elegir solo por el diámetro. El diámetro es importante, pero la cantidad de dientes, la longitud de los dientes, la geometría de la esquina y el recubrimiento determinan si la herramienta realmente funciona en la operación prevista.
Fresas de carburo para fresado CNC: Carburo vs. HSS
La decisión sobre el sustrato se reduce principalmente al carburo sólido frente al acero de alta velocidad (HSS). El carburo sólido, sinterizado a partir de granos de carburo de tungsteno con un aglutinante de cobalto, es significativamente más duro y rígido que el HSS. Su mayor rigidez reduce la deflexión de la herramienta, lo que respalda directamente una mayor precisión dimensional y paredes más rectas. El carburo también resiste velocidades de corte mucho más altas, lo que reduce los tiempos de ciclo en el mecanizado de producción.
| Propiedad | Acero de alta velocidad (HSS) | Carburo sólido |
|---|---|---|
| Dureza | Más bajo; se ablanda a altas temperaturas de corte | Mucho más alto; mantiene el filo a alta velocidad |
| Rigidez | Más bajo; mayor riesgo de deflexión y vibración | Aproximadamente tres veces más rígido; menor deflexión |
| Tenacidad | Más alto; tolera vibraciones y cortes interrumpidos | Más bajo; más frágil, necesita una configuración estable |
| Mejor uso | Materiales blandos, prototipos, series cortas, máquinas menos rígidas | Materiales duros, mecanizado de alta velocidad, producción de precisión |
| Rectificado | Fácil y económico | Posible; el rectificado y el recubrimiento cuestan más |
El carburo cuesta más por herramienta que el HSS, pero en el mecanizado de grandes volúmenes o de materiales duros, la mayor vida útil de la herramienta y las mayores velocidades de corte generalmente dan como resultado un menor costo por pieza. El HSS sigue siendo una opción sensata para materiales blandos, series cortas y máquinas menos rígidas.
Selección de recubrimiento para fresas de extremo: TiAlN, AlTiN, DLC y más
Los recubrimientos son capas duras delgadas que se aplican mediante procesos PVD o CVD. Aumentan la dureza superficial, reducen la fricción y protegen el sustrato del calor de corte, lo que prolonga la vida útil de la herramienta y estabiliza el rendimiento a velocidades más altas.
- TiN (nitruro de titanio) es un recubrimiento de uso general para materiales ferrosos con resistencia moderada al calor.
- TiAlN y AlTiN forman una capa protectora de óxido de aluminio a temperatura elevada, lo que los convierte en la opción común para el acero al carbono, el acero aleado, el acero inoxidable y el acero endurecido a velocidades medias y altas.
- AlCrN y TiSiN se adaptan a los aceros inoxidables y las aleaciones de alta temperatura, como Inconel y titanio, donde el calor y el desgaste son severos.
- Los recubrimientos de ZrN y DLC, y las herramientas sin recubrimiento con ranuras pulidas al espejo son la elección correcta para el aluminio y otras aleaciones no ferrosas, porque su baja fricción suprime la formación de filo aportado.
En la práctica, hay dos precauciones importantes. Primero, los recubrimientos que contienen aluminio, como TiAlN y AlTiN, reaccionan químicamente con las piezas de trabajo de aluminio, lo que hace que las virutas se suelden al borde, por lo que no deben utilizarse en aleaciones no ferrosas. Segundo, un recubrimiento no puede compensar un sustrato débil, una rigidez insuficiente o parámetros de corte incorrectos; solo mejora el rendimiento cuando las condiciones base son las adecuadas.
Tolerancia y acabado superficial del fresado CNC
El fresado CNC estándar en equipos bien mantenidos generalmente mantiene tolerancias dimensionales en el rango de aproximadamente ±0,05 mm a ±0,13 mm. Se pueden lograr tolerancias más estrictas, comúnmente alrededor de ±0,01 mm, con equipos de fresado de precisión estándar cuando el control del proceso es estricto: sujeción estable de la pieza, voladizo mínimo de la herramienta, parámetros de corte controlados y gestión consistente del desgaste de la herramienta. Los resultados de ultraprecisión por debajo de ese rango requieren equipos y condiciones especializados.
El acabado superficial sigue la misma lógica. Con parámetros optimizados, las superficies fresadas de precisión pueden alcanzar Ra 0,8 μm o mejor directamente desde el proceso de corte, reduciendo o eliminando el pulido secundario. Los factores clave incluyen el avance por diente, el paso, la geometría de la herramienta, la fricción del recubrimiento y la estrategia de refrigerante. Una velocidad de corte excesiva o un voladizo de la herramienta excesivo aumentan la vibración y el calor, y ambos degradan tanto la precisión como el acabado.
Los compradores también deben evitar especificar en exceso. Las tolerancias ajustadas generales en características no funcionales multiplican el tiempo de ciclo sin mejorar el rendimiento del ensamblaje; las indicaciones estrictas deben reservarse para los orificios funcionales, las superficies de sellado y las características de acoplamiento.
Guía de número de dientes para fresas de extremo
El número de dientes controla el equilibrio entre el espacio para virutas y la densidad del borde.
- Las fresas de dos dientes ofrecen grandes canales para virutas. Son adecuadas para el aluminio y otros materiales blandos y pegajosos donde la evacuación de virutas es primordial.
- Las fresas de tres dientes equilibran una eliminación de material más rápida con un mejor acabado y son una opción intermedia flexible para el trabajo con aluminio.
- Las fresas de cuatro dientes o más proporcionan más bordes de corte y una mayor rigidez del núcleo. Se adaptan al acero y a las aleaciones más duras, y se prefieren las cantidades altas de dientes en las pasadas de acabado donde la carga de viruta es ligera y la calidad superficial es lo más importante.
El ángulo de hélice funciona junto con el número de dientes: los ángulos de hélice más altos, alrededor de 35 a 45 grados, mejoran la evacuación de virutas en materiales más blandos, mientras que los ángulos más bajos, alrededor de 10 a 30 grados, reducen la vibración en los más duros.
Fresas de extremo para desbaste frente a fresas para acabado
El desbaste y el acabado son trabajos diferentes, y usar una sola fresa para ambos generalmente compromete ambos resultados. Las fresas de extremo para desbaste eliminan la mayor parte del material rápidamente con bordes serrados y fuerzas de corte reducidas, dejando un margen pequeño y uniforme para la siguiente pasada. Su resultado es la velocidad, no la calidad de la superficie. Las fresas de extremo para acabado luego realizan cortes ligeros para alcanzar la dimensión final y el acabado superficial requerido, utilizando una mayor cantidad de dientes y una geometría más suave.
Mantener separadas las dos etapas también protege la precisión. Una herramienta de acabado que comienza con una gran cantidad de material se desgasta de manera desigual, y el desgaste de la herramienta cambia la geometría de corte real, lo que se manifiesta como una variación dimensional en un lote. Planificar el desbaste y el acabado como operaciones separadas con herramientas dedicadas mantiene predecible la pasada final.
Selección de fresas según el material de la pieza de trabajo
El material de la pieza de trabajo determina conjuntamente la geometría, el sustrato y el recubrimiento.
- Aleaciones de aluminio y no ferrosas: bordes de corte afilados, superficies pulidas o no reactivas, y geometrías de dos o tres dientes para la evacuación de virutas. Evite los recubrimientos de TiAlN y AlTiN.
- Aceros al carbono y aleados: carburo sólido recubierto, generalmente TiAlN o AlTiN, con cuatro o más dientes y una geometría de borde robusta.
- Acero inoxidable: geometrías de carburo resistentes con recubrimientos resistentes al calor, como AlCrN o AlTiN, velocidades moderadas y control confiable del calor para resistir el endurecimiento por trabajo y la acumulación de filo.
- Titanio y aleaciones de alta temperatura: configuraciones rígidas, recubrimientos resistentes al calor como AlCrN o TiSiN, bajas velocidades de corte y control cuidadoso de la carga de viruta.
- Aceros endurecidos: sustratos de carburo de alta dureza con recubrimientos de clase TiAlN o TiSiN y sujeción estable y con poca vibración.
Una verificación práctica antes de la compra es confirmar cuatro elementos: el material, la operación, la geometría requerida y el requisito de acabado, y luego hacer coincidir el número de dientes, el recubrimiento, el sustrato y el alcance con ellos. Cuando se trate de paredes delgadas o tolerancias ajustadas, priorice la rigidez sobre la velocidad de corte máxima.
Puntos clave para los compradores de herramientas de fresado CNC de precisión
La precisión en el fresado CNC proviene de decisiones emparejadas, no de una sola especificación: la familia de fresas adecuada para la operación, el sustrato y el recubrimiento adecuados para el material, una cantidad de dientes que se adapte a la carga de viruta y parámetros de corte y sujeción de la pieza que mantengan la deflexión y el calor bajo control. Los compradores que definen primero el material, la operación, la geometría y los requisitos de acabado pueden comparar a los proveedores según qué tan bien cada herramienta cumpla con esos requisitos, en lugar de solo por el precio.
Para los compradores que solicitan recomendaciones a un proveedor de herramientas, la solicitud más útil incluye el material de la pieza de trabajo, la operación de mecanizado y la tolerancia o el acabado objetivo, junto con información sobre la rigidez de la máquina. Con estos datos, un proveedor puede hacer coincidir el sustrato, el recubrimiento, el número de dientes y el alcance de la herramienta con la aplicación real en lugar de cotizar solo por el tamaño.


